 热线电话:400-1887-488

引言
卷材粉末涂料(即粉末彩涂板用涂料)的喷涂,与传统工件喷涂存在本质区别:它需要在连续运行的金属卷材上,以数十米甚至上百米每分钟的线速度完成均匀上粉、快速固化。这一工艺的技术难点在于——如何在极短时间内实现粉末的精准沉积与充分固化。本文系统梳理卷材粉末涂料喷涂的工艺流程、设备选型与操作要点,为行业用户提供实用参考。
一、喷涂工艺流程:从开卷到收卷的完整链条
卷材粉末涂装是一条高度集成的连续生产线,典型流程如下:
1.开卷与缝合:金属卷材经开卷机展开,片头片尾通过缝合机连接,保证连续生产不中断。入口活套储存一定长度的带材,为后续工序提供缓冲。
2.前处理:这是决定涂层附着力的关键环节。带材依次经过脱脂(碱液喷淋或刷洗去除油污)、清水漂洗、钝化处理(辊涂或浸泡方式),最后烘干。前处理质量直接影响粉末与基材的结合强度。
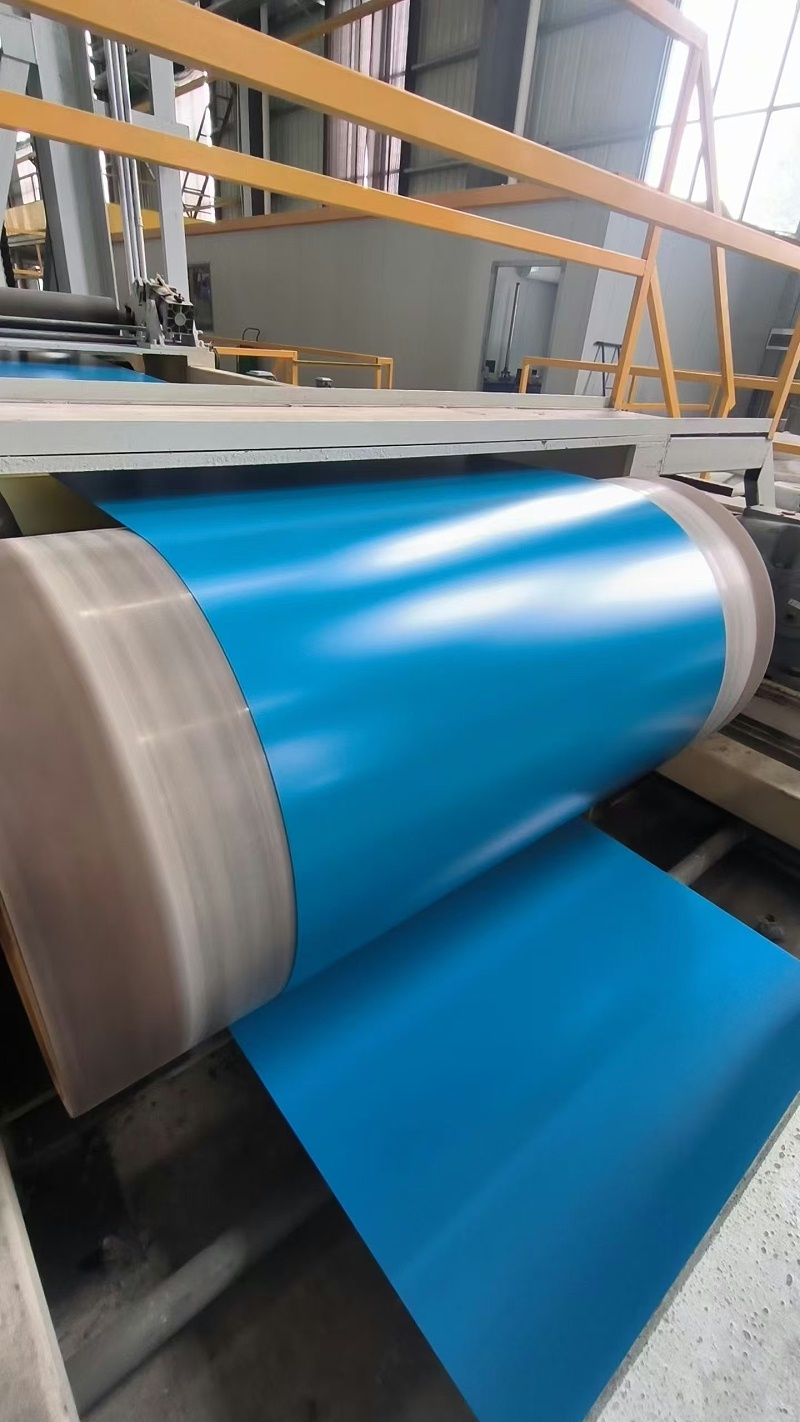
3.粉末喷涂:这是核心工序。带材以立式或卧式状态通过喷房,静电喷枪将带电粉末沉积到基材表面。国内新技术目前基本采用立卧结合布局——背面卧式喷涂系统与正面立式喷涂系统配合,实现双面高效涂装。
4.固化:喷涂后的带材进入固化炉,粉末在高温下熔融、流平、交联固化。传统对流加热需要120秒以上,而燃气红外辐射快速固化技术可将固化时间缩短至 1分钟秒以下。
5.冷却与收卷:固化后的带材经冷却装置降温,最后通过收卷机重新卷取。
二、卷材粉末喷涂核心设备选择建议
1.静电喷枪系统:卷材喷涂主流采用静电粉末喷涂方式。超强电场喷枪可实现粉末一次着粉率高达80%。喷枪布置需根据卷材宽度和线速度合理配置,确保覆盖均匀。
2.固化炉系统:燃气红外辐射器是高效固化的关键设备。红外辐射直接作用于涂层,热效率远高于热风对流,且升温速度快,适配卷材高速运行需求。
3.粉末回收系统:未吸附粉末通过旋风分离器和袋式过滤器二级回收,综合利用率可达98%以上。回收粉与新粉按比例混合使用,但需注意回收粉流动性下降的问题。
三、粉末彩涂板喷涂关键操作技巧
1.喷涂电压控制:静电电压宜控制在60~90kV。电压过高会导致粉末击穿、涂层产生针孔;电压过低则上粉率不足。不同电阻率的粉末需匹配不同电压参数。
2.喷涂距离调整:喷枪与基材距离建议控制在200~300mm。距离太近易引起打火和涂层击穿,距离太远则沉积效率下降。
3.粉末粒径管理:卷材高速喷涂对粉末流动性要求极高。行业标准要求卷材用粉末D50≤25μm,D100≤60μm,安息角≤30°,以确保高速喷涂不堵枪。粒径过粗会导致涂层不平整、流动性差。
4.固化窗口匹配:卷材连续线速度可达60m/min以上,固化温度需在180~220℃范围内,固化时间仅20~30秒。粉末的胶化时间应与产线速度精确匹配。
四、卷材喷粉常见问题与解决
1.问题一:涂层边角覆盖率不足。卷材边缘因电场分布不均,涂层偏薄。解决方法是采用脉冲电晕充电替代直流高压充电,可显著改善边缘膜厚均匀性。行业标准要求边角覆盖率(边缘与中心厚度比值)≥85%。
2.问题二:粉末“吐粉”或供粉不稳。主要原因包括流化过度、粉管弯折、粉末受潮。应检查流化气压是否过大,保持压缩空气干燥,定期清理喷枪和管路。
3.问题三:涂层厚度不均。检查喷枪移动速度是否稳定,粉末输出量是否匹配线速度,以及基材接地是否良好。
五、结论
卷材粉末涂料的喷涂是一项高速、连续、精密的系统工程。核心在于:前处理保证附着力、静电喷涂保证均匀性、红外固化保证效率与质量。 卷材粉末涂装正从技术验证走向规模化工业应用。

广东歌丽斯化学有限公司持续关注卷材涂装技术发展,可为客户提供适配高速连续喷涂线的粉末涂料产品与技术支持。如需针对具体产线进行粉末选型与工艺匹配,欢迎与歌丽斯技术团队沟通。400-1887-488,13925012307

 让产品更出色 让世界更精彩

 400-1887-488
 13925012307@139.com
 0758-3202928
 生产基地:广东省四会市江谷镇精细化工区创新大道16号


